产品应用
杯、桶与容器装饰设备
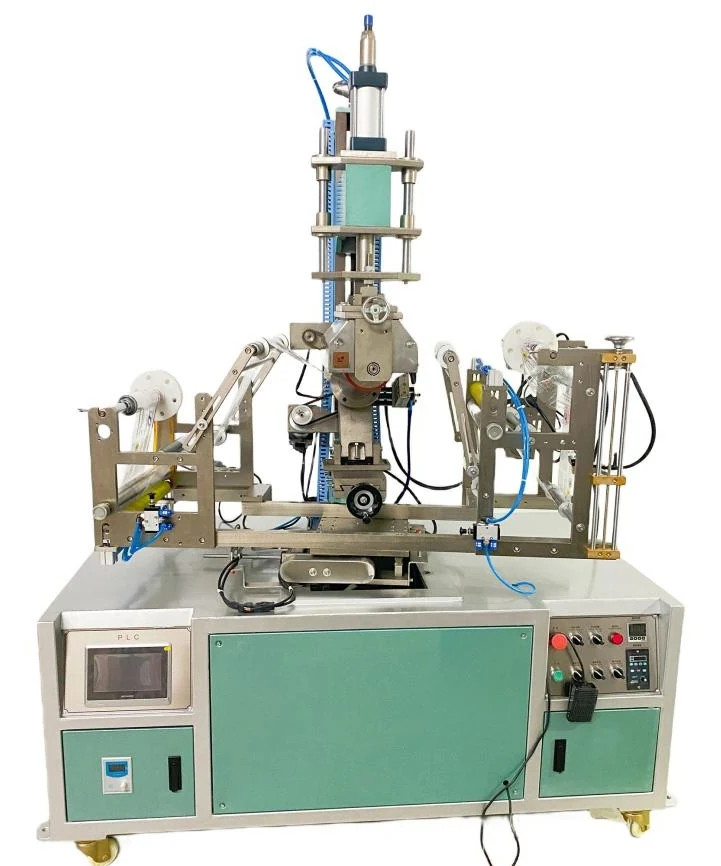
用于锥度杯、涂料桶、化工桶、花盆、酱料桶及圆形或锥形容器。
产品条件
决定设备选型的要点
- 01
大端与小端直径
- 02
容器高度与可印高度
- 03
提手、加强筋与局部干涉
生产方式
选择合适的生产配置
- 01
圆柱容器圆周转印
- 02
锥度治具与展开图稿
- 03
带定向的自动上料
现场短片
用画面理解机构与工件
核心判断
先确定问题属于哪一种情况
本应用覆盖圆柱与锥形容器,但两类产品不能使用同一套判断。选型应从侧壁几何、受支撑的图案高度、装饰范围和每件产品的上料定位方式开始。
先区分侧壁形状
在图案带位置记录上下直径。两端相同可按圆柱路线判断;两端不同则必须核对锥度治具和图稿展开关系。
确定受支撑的图案带
产品高度不等于可印高度。桶口、提手、加强筋、拔模变化和柔软壁段都可能中断支撑或胶轮路径。
区分局部图案与圆周装饰
局部图案需要稳定的起印基准;整圈或接近整圈的装饰还要求接缝几何、图稿节距和圆周运动相互匹配。
确定上料与产能路线
大型桶、轻质杯和带提手容器需要不同的供料与定向方式。应先证明产品能够稳定进入治具,再决定自动化配置。
现场诊断
从现象到验证的检查顺序
| 观察到的现象 | 优先判断 | 先检查 | 如何验证 |
|---|---|---|---|
| 接缝一端张开或呈沙漏形 | 锥度、图稿展开、治具角度或接触路径不匹配 | 比较接缝上部、中部和下部,并复核上下直径及受支撑的图案高度。 | 一次只修正一个几何因素,根据接缝变化方向决定下一步。 |
| 每转一圈重复出现深浅带 | 产品圆度、治具同心度、壁面支撑或周期性速度波动 | 标记缺陷的圆周位置,判断它跟随产品、治具还是设备。 | 不改变工艺能量,重新装夹或改变产品基准方向后复印。 |
| 图案长度或接缝位置逐件漂移 | 表面线速度不匹配、打滑、膜张力变化或产品定位不稳 | 先区分固定偏差和随连续产品累积的偏差。 | 连续观察同一基准数个循环,找出最先发生变化的运动环节。 |
| 褶皱从花膜一侧开始 | 胶轮轴线、两侧张力不等或入膜路径倾斜 | 分别追踪花膜两侧在接触区前、中、后的轨迹。 | 先修正几何再调整热量;空动作时褶皱起点应当消失。 |
放行标准
什么结果才算稳定
- 图案上部、中部和下部均满足约定的接缝与位置标准。
- 容器保持圆整且无损伤,桶口、提手和加强筋没有不可接受的干涉。
- 连续循环中的花膜导向、剥离和收卷保持稳定。
- 按正常上料方式重新装夹后仍能重复合格结果,而不是只在一个精心摆放的样品上成立。
知识关联
继续核对相关设备、方案与方法
这些入口按照选型条件、工艺机理和验证顺序连接,不代表任何设备适用于所有产品。
相关知识
工艺原理与检查方法
案例与方案
继续查看具体实现路线
联系我们
咨询您的产品方案
发送产品照片、尺寸、材质、图案位置和产能要求,我们将为您推荐设备配置。